


Ak ste niekedy pracovali s výrobou elektromotorov, viete, že statorová tyč je neospevovaným hrdinom celej zostavy – jej tvar, úzke tolerancie a konzistencia priamo ovplyvňujú, ako dobre motor beží, koľko energie vydáva a ako dlho vydrží. A hádajte čo? Forma na tvarovanie statorovej tyče je základom správneho tvaru. Ak vaša forma nie je nakalibrovaná, pozeráte sa na odpadové diely, bolesti hlavy pri montáži a veľa prestojov.
Už roky predávam formy na tvarovanie statorových tyčí a jedna z najčastejších otázok, ktoré dostávam od svojich zákazníkov – majstrov v obchodoch, kvalitných vedúcich, dokonca aj majiteľov malých motorových OEM, ktorí radi piplajú na podlahe – je, ako často potrebujú kalibrovať svoje formy a ako to urobiť správne bez straty času a peňazí. Poďme si to rozobrať krok za krokom, žiadny vymyslený žargón, len skutočné veci, ktoré som sa naučil, keď som sledoval tímy v Detroite, Mexiku a Nemecku, ako riešia svoje vlastné nastavenia.
Najprv si ujasnime jednu vec: kalibrácia nie je jednorazová práca. Je to súčasť bežnej údržby a to, ako často ju robíte, závisí od dvoch veľkých faktorov: od toho, aké ťažké sú vaše výrobné postupy a aké drsné sú vaše materiály. Ak spúšťate 10 000 malých statorových tyčí motora týždenne pomocou štandardného medeného drôtu, pravdepodobne budete musieť kalibrovať každých 1 000 cyklov alebo raz za mesiac, podľa toho, čo nastane skôr. Ak však pracujete s väčšími a hrubšími tyčami pre priemyselné motory a bežíte 24 hodín denne, 7 dní v týždni, budete chcieť vykonať rýchlu kontrolu pri každej zmene a úplnú kalibráciu každých 500 cyklov. Vždy hovorím svojim zákazníkom, aby zaznamenali používanie foriem a urobili z kalibrácie krok v rámci ich týždenných prestojov – bez výnimiek.
Predtým, než sa pustíme do samotných krokov, porozprávajme sa o nástrojoch, ktoré budete potrebovať, pretože chytenie nesprávnej veci vám len sťaží deň. Nepotrebujete laboratórnu váhu za 10 000 dolárov ani luxusný laserový sledovač (aj keď sú pekné, ak ich máte). Základy sú: digitálne posuvné meradlo s presnosťou aspoň 0,01 mm (preskočte tie lacné v železiarstve – klamú), súprava presných dotykomerov, pravítko, ktoré je aspoň také dlhé ako vaša najdlhšia statorová tyč, súprava go/no-go meradiel špecifických pre tvar tyče vašej formy a multimeter na kontrolu kvality foriem v elektrickej forme. A nezabudnite na čistú pracovnú plochu – žiadne hobliny, žiadne zvyšné medené vločky, žiadne náhodné nástroje, ktoré sa povaľujú. Dokonca aj malá kovová trieska môže zhodiť kalibráciu o zlomok milimetra, a to je všetko, čo je potrebné na zničenie tyče.
Teraz poďme k tomu dobrému: proces kalibrácie krok za krokom. Zachovám to skutočné, nie ako výrobcovia všeobecných príručiek, ktoré preskočia časť, v ktorej pokazíte prvé dva časy.
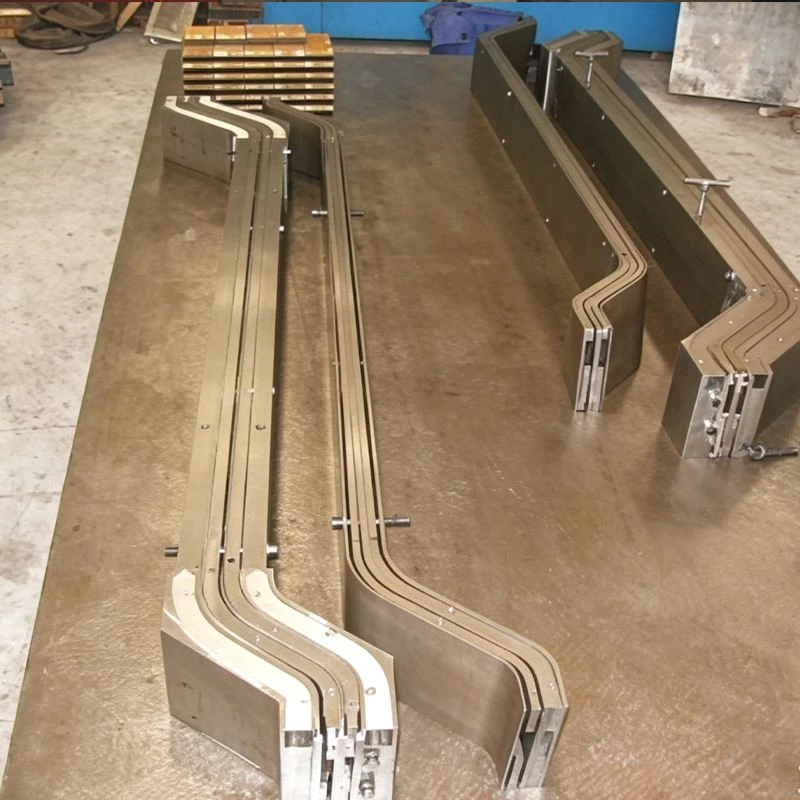

Krok 1: Predčistite formu a pripravte na kontroly
Najprv vytiahnite formu z lisu a rozoberte tvarovacie polovice – tu prebieha skutočné tvarovanie. Vezmite pevnú kefu (mosadz, nie oceľ, aby ste nepoškriabali povrch formy) a zbavte sa do posledného kúska medených hoblín, prachu a starých nánosov separačného prostriedku. Tieto drobné zvyšky sa časom opotrebúvajú na forme, takže ak ich necháte počas kalibrácie, porovnávate ich so špinavým povrchom, nie so skutočným nástrojom. Povrchy zvyčajne utriem izopropylalkoholom a handričkou, ktorá nepúšťa vlákna, a potom nechám 10 minút zaschnúť. Ak má vaša forma nejaké opotrebiteľné platne – to sú vymeniteľné diely, ktoré zaťažujú tlak tyče – teraz je čas skontrolovať, či na nich nie sú preliačiny alebo škrabance. Ak sú trochu poškodené, ich výmenou bude vaša kalibrácia presnejšia. Ak si nie ste istí, či potrebujete nové platne, môžete si pozrieť našu stránku s formami statorových štrbín, kde nájdete ďalšie informácie o vymeniteľných komponentoch a špecifikáciách.
Krok 2: Skontrolujte zarovnanie základne
Prvou veľkou kontrolou kalibrácie je uistenie sa, že dve polovice vašej formy na tvarovanie statorovej tyče sú dokonale zarovnané. Nesprávne zarovnanie je tu najčastejšou príčinou naklonených statorových tyčí a je veľmi bežné, ak bola forma nedávno presunutá alebo ak bol lis narazený. Položte pravítko cez hornú časť oboch polovíc formy a potom pomocou spáromerov skontrolujte medzeru medzi pravítkom a tvarovacím povrchom formy v 3 alebo 4 bodoch po dĺžke formy. Ak je rozdiel medzi akýmikoľvek dvoma bodmi väčší ako 0,02 mm, musíte upraviť zarovnanie. Väčšina foriem má na bokoch alebo základni malé nastavovacie skrutky, ktoré môžete uvoľniť a posunúť jednu polovicu formy mierne doľava alebo doprava, dopredu alebo dozadu. Vždy robím malé úpravy – skrutku otočím o 1/8 otáčky, nie o celú otáčku. Po každom nastavení utiahnite nastavovacie skrutky tak, aby držali formu na mieste, a potom znova skontrolujte pomocou pravítka. Neuťahujte úplne všetky skrutky, kým neskončíte s touto časťou - nadmerné utiahnutie môže zdeformovať základňu formy a zhodiť zarovnanie. Ak pracujete na inom type nástroja, naša stránka na formovanie zvitkov obsahuje podobné tipy na zarovnanie pre iné diely.
Krok 3: Overte rozmery formovacej dutiny
Keď je zarovnanie dobré, je čas skontrolovať skutočný tvar dutiny tyče, pretože to určuje, ako tyč dopadne. Uchopte svoj digitálny strmeň a zmerajte viacero bodov pozdĺž dĺžky a šírky dutiny: rovné časti, polomery ohybu, oblasti zárezov, kde bude tyč zapadať do štrbín statora motora. Zapíšte si každé meranie. Teraz si ich porovnajte s pôvodnými špecifikáciami vašej formy – mali by ste mať výtlačok z doby, keď ste formu kúpili, alebo ak ste opakovaným zákazníkom, obráťte sa na náš tím a my vám pošleme digitálne špecifikácie pre váš konkrétny model. Ak je akékoľvek meranie mimo o viac ako 0,03 mm, je to vaša medzera. Napríklad, ak má byť dutina v strednom ohybe široká 12 mm a vaše meranie je 12,07 mm, je to príliš široké. Väčšina foriem má podložky - tenké, presné kovové kusy - ktoré zapadajú medzi základňu formy a tvarovaciu vložku na nastavenie veľkosti. Ak potrebujete zmenšiť dutinu, pridajte podložku alebo odstráňte podložku, ak je príliš veľká. Opäť drobné úpravy a po každej zmene vždy premerať. Aj tu prídu vhod meradlá go/no-go — zasuňte meradlo do dutiny; ak nesedí tak, ako má, viete, že potrebujete vyladiť. Ak pracujete na lisovacom nástroji, ktorý manipuluje so zvitkami pred tvarovaním, naša stránka s formami na lisovanie zvitkov obsahuje pokyny na úpravu týchto prípravných fáz, aby bola vaša konečná kalibrácia formy ešte presnejšia.
Krok 4: Skontrolujte polomer ohybu a rovnobežnosť
Polomer ohybu je časť, ktorá ľudí najviac podrazí. Ak je váš ohyb dokonca o 0,5 mm menší alebo väčší, ako by mal byť, lišta nezapadne do drážky statora alebo spôsobí trenie, keď motor beží. Aby ste to skontrolovali, môžete buď použiť špeciálne meradlo polomeru (to sú tie zakrivené, ktoré vyzerajú ako malé uhlomery), alebo ak máte vzorku správne tvarovanej statorovej tyče z doby, keď bola forma nová, nastavte starú tyč vedľa aktuálnej dutiny formy a porovnajte. Uprednostňujem metódu vzorkovacej lišty, pretože je rýchla pre kontroly na podlahe – stačí ich položiť vedľa seba a zistiť, či sú zarovnané v každej krivke. Pre rovnobežnosť vykonajte merania strmeňa na dvoch koncoch priamych častí dutiny. Obe merania by mali byť identické v rozmedzí 0,02 mm. Ak nie sú, znamená to, že jedna strana formy sedí vyššie ako druhá, čo spôsobí, že sa tyčinka pri formovaní skrúti. Väčšina foriem má na spodnej časti každej polovice skrutky na nastavenie výšky – upravte ich rovnako ako pri zarovnaní a skontrolujte ich po každej malej zmene.
Krok 5: Spustite testovaciu lištu a overte kalibráciu
Tu je časť, ktorá nie je vo všeobecných sprievodcoch: môžete zmerať všetky čísla, ale jediným skutočným testom je vytvorenie skutočnej statorovej tyče a jej kontrola. Nepoužívajte na to svoju dobrú produkčnú meď – vezmite si šrotovú cievku z rovnakého drôtu alebo tyčového materiálu, ktorý bežne používate. Prejdite cez formu, vytvarujte, potom si vezmite posuvné meradlá a zmerajte každý kritický bod na testovacej tyči. Skontrolujte dĺžku, šírku, uhly ohybu, hĺbku zárezu a ako rovná je tyč po celej dĺžke. Ak je testovacia lišta dokonalá, máte hotovo. Ak je vypnutá, vráťte sa späť a skontrolujte svoje úpravy – častejšie ide o malé vylepšenie zarovnania, ktoré ste vynechali, nie veľký problém. Pre istotu vždy spustím dva testovacie pruhy, len aby som zohľadnil všetky náhodné variácie tlače.
Teraz niekoľko profesionálnych tipov, ktoré som za tie roky nazbieral a ktoré vám môžu ušetriť hodiny bolesti hlavy: Najprv si označte svoje kalibračné merania. Zapíšte si dátum, počet cyklov a vykonané úpravy na nálepku na forme alebo do denníka údržby. Týmto spôsobom, ak začnete mať problémy o niekoľko týždňov neskôr, môžete sa namiesto hádania vrátiť a zistiť, kedy sa veci začali diať. Po druhé, opotrebiteľné diely vymeňte proaktívne, nie reaktívne. Ak má vaša forma opotrebiteľnú dosku, ktorá začína vykazovať škrabance, nečakajte, kým sa kalibrácia neukončí, aby ste ju vymenili – vymeňte ju počas plánovanej odstávky, keď už kalibrujete. Po tretie, ak presúvate formu na iný lis alebo na nové miesto, vždy ju po nastavení kalibrujte. Dokonca aj krátky pohyb môže narušiť zarovnanie, najmä pri väčších formách. A ak kupujete novú formu, vedzte, že dobre postavená forma na tvarovanie statorovej tyče si udrží svoju kalibráciu dlhšie ako lacnejšia, takže sa oplatí investovať do kvality namiesto toho, aby ste šli za najnižšou cenou.
Počkajte, mal by som spomenúť aj bežné chyby, ktoré ľudia robia pri kalibrácii: používanie opotrebovaných nástrojov na meranie (posuvné meradlo so zaseknutým číselníkom vám poskytne nesprávne čísla), urýchlenie kroku zarovnania (príliš rýchle utiahnutie skrutiek) a dôkladné čistenie formy pred kontrolami. Videl som, ako tím strávil 2 hodiny kalibrovaním formy, aby som si neskôr uvedomil, že v oblasti ohybu uviazli medené hobliny, ktoré vyhodili merania – totálna strata času. Nebuď tým tímom.
Na konci dňa nie je kalibrácia vašej formy na tvarovanie statorových tyčí len úlohou údržby – ide o to, ako udržať vašu výrobu v plynulom chode, znížiť množstvo odpadu a vyrobiť diely, ktoré fungujú podľa plánu. Ak hľadáte novú formu alebo potrebujete pomoc s riešením existujúcej formy, ktorá nie je správne kalibrovaná, môj tím a ja sme tu, aby sme vám pomohli. Spolupracovali sme s výrobcami motorov všetkých veľkostí, od malých startupov až po globálnych výrobcov OEM, a môžeme vám poskytnúť formy, poradenstvo a podporu, ktorú potrebujete na udržanie svojej kvality.
Referencie:
- Miller, J. (2021). Presná kalibrácia nástrojov na tvarovanie cievok. Journal of Manufacturing Engineering, 45 (3), 112-118.
- Smith, L. (2022). Bežné úskalia pri výrobe statorových tyčí. Motor Industry Maintenance Journal, 18 (2), 45-52.
- Global Tooling Association. (2023). Najlepšie postupy na údržbu a kalibráciu formovacej formy. Technická správa GTA-23-07.



