


Ak pracujete vo výrobe elektrických motorov, generátorov alebo akéhokoľvek zariadenia, ktoré sa spolieha na spoľahlivé elektromagnetické komponenty, viete, že tvar statorovej tyče môže spôsobiť alebo znížiť výkon. To je dôvod, prečo školenie vašich zamestnancov, aby správne používali formu na tvarovanie statorových tyčí – jeden z najdôležitejších nástrojov pri obrábaní cievok – je nemenné. Ako dlhoročný dodávateľ presných cievkových nástrojov som na vlastnej koži videl, ako aj malé chybné kroky v prevádzke formy môžu viesť k defektom, plytvaniu materiálom a oneskoreniam výroby. Za posledné desaťročie som vyškolil desiatky tímov naprieč sektormi automobilového priemyslu, obnoviteľnej energie a priemyselných zariadení a dnes podrobne rozoberám proces, ktorý používame, aby sme zaistili, že operátori budú pri práci s týmito nástrojmi istí, konzistentní a v bezpečí.
Predtým, ako sa pustíme do praktického školenia, je dôležité nastaviť základ: pochopiť, prečo je vaša forma na tvarovanie statorových tyčí navrhnutá tak, ako je, a ako zapadá do pracovného postupu výroby väčších cievok. Statorová tyč je medený alebo hliníkový vodič, ktorý sedí v drážkach statora, prenáša prúd a vytvára rotujúce magnetické pole. Úlohou formy je ohýbať, tvarovať a dimenzovať tyč na presné rozmery tak, aby dokonale zapadla do štrbín statora bez medzier, presahov alebo nadmerného napätia. Ak preskočíte edukáciu pred prevádzkou, operátori môžu prehnúť lištu, čo môže viesť k poškodeniu izolácie, alebo ju vytvarovať, čo spôsobí problémy s montážou, ktoré si vyžadujú prepracovanie. Školenie vždy začínam 30-minútovou prednáškou o základoch dizajnu foriem, ktorá sa spája s výkonom konečného produktu. Ak napríklad vyrábate veľké priemyselné generátory, odchýlka v uhle konca tyče o 0,5 mm môže viesť k o 10 % vyššej strate energie, takže presnosť nie je len módnym slovom kontroly kvality – je základom vášho podnikania.
Ďalej prejdeme k predoperačnej príprave, kde začína 70 % problémov súvisiacich s plesňami. Mnoho tímov tento krok uponáhľa, ale je to miesto, kde zabránime poškodeniu formy aj statorovej tyče. Po prvé, učím operátorov vykonávať vizuálnu a rozmerovú kontrolu formy na tvarovanie statorových tyčí vždy pred použitím. To znamená skontrolovať hornú a dolnú polovicu formy na známky opotrebovania: odštiepené hrany, škrabance alebo zvyšky z predchádzajúcich chodov, ktoré sa môžu preniesť na lištu. Ak použijete formu na medené tyče, aj malý škrabanec môže roztrhnúť izoláciu, zatiaľ čo hliník je mäkší a môže sa deformovať okolo nedokonalostí. Odporúčam tiež rýchly test so šrotom z rovnakého materiálu, s ktorým pracujete – to vám umožní potvrdiť zarovnanie formy skôr, ako sa dotknete výrobných dielov. Je tiež dôležité pripojiť formu k správnemu zariadeniu: niektoré nástroje fungujú bez problémov s Coil Press Mold na konečné stlačenie, zatiaľ čo iné vyžadujú špeciálny tvarovací lis. Vždy pripomínam účastníkom, aby skontrolovali nastavenie tlaku stroja podľa špecifikácií formy; príliš veľký tlak môže prasknúť oceľové jadro formy, zatiaľ čo príliš malý tlak ponechá tyč uvoľnenú. Jednou chybou, ktorú som videl, je, že operátori si miešajú formy pre rôzne veľkosti tyčí – označenie každej formy číslom dielu a rozmermi tyče je jednoduchá oprava, ktorá znižuje chyby o 80 %.
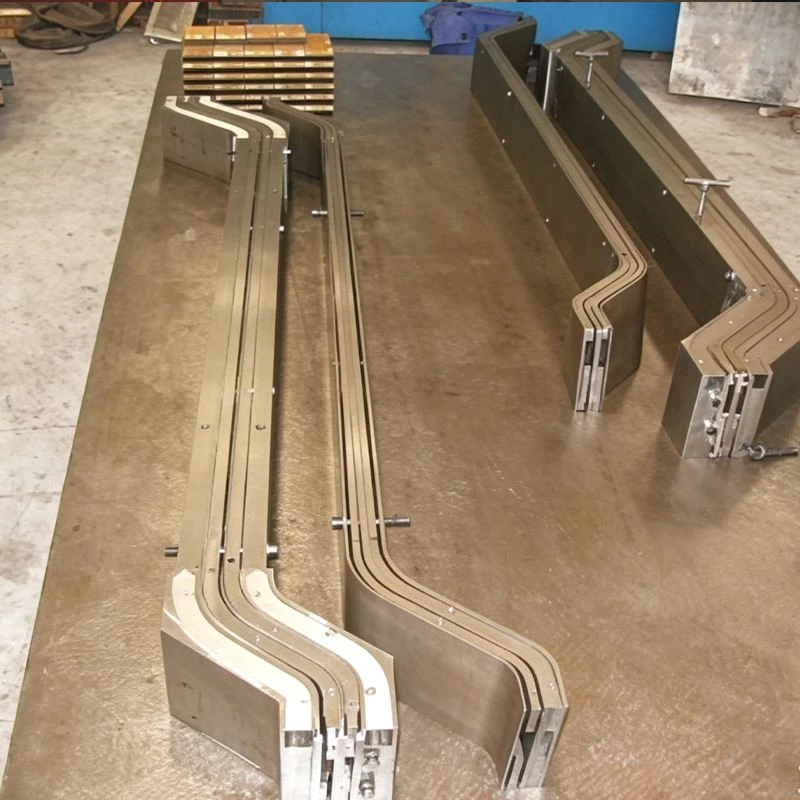

Po vykonaní predbežnej kontroly prejdeme k vloženiu statorovej tyče do formy. Tento krok sa zdá byť jednoduchý, ale správna manipulácia je kľúčom k zachovaniu celistvosti izolácie. Školím operátorov, aby držali lištu za jej nevodivé konce a vyhýbali sa kontaktu s holými medenými alebo hliníkovými časťami, aby sa zabránilo kontaminácii povrchu olejom, špinou alebo kožným mazom. Kontaminácia môže časom spôsobiť poruchu izolácie, čo vedie k poruche motora na linke. Pri umiestňovaní tyče by mala sedieť v jednej rovine s kolíkmi na zarovnanie formy – tieto malé prvky sú navrhnuté tak, aby počas tvarovania udržali tyč v strede a ich preskočenie môže viesť k nerovnomerným ohybom. Mal som študentov, ktorí sa ponáhľali s nakladaním a preskakovali zarovnávacie kolíky, čo viedlo k tomu, že lišta bola 2 mm mimo stredu, čo si vyžadovalo 2 hodiny prepracovania. Aby som sa tomu vyhol, používam praktické cvičenie, kde si cvičenci precvičujú nakladanie šrotových tyčí, kým to nedokážu dôsledne bez nesprávneho zarovnania. Ak váš tím pracuje s viacerými veľkosťami tyčí, odporúčam farebné kódovanie zarovnávacích kolíkov, aby zodpovedali každej forme – ide o malý organizačný hack, ktorý znižuje čas nastavenia a chyby.
Teraz sa dostávame k praktickému procesu tvarovania, v ktorom väčšina operátorov potrebuje najviac praxe. Najprv musíte potvrdiť nastavenia stroja: rýchlosť, tlak a čas zdržania. Tieto nastavenia sú zvyčajne označené v technickom liste formy, ale vždy ich nechám školencov porovnať s požiadavkami aktuálnej práce. Napríklad hrubé medené tyče pre veľké generátory potrebujú dlhší čas držania (15-20 sekúnd) na nastavenie tvaru, zatiaľ čo tenšie hliníkové tyče pre malé motory potrebujú iba 5-10 sekúnd. Prudký krok tvarovania – príliš rýchle stlačenie alebo príliš skoré uvoľnenie tlaku – môže spôsobiť, že tyč skočí späť, čo vedie k odchýlke tvaru. Používam tu cvičenie so stopkami, kde cvičenci merajú, ako dlho trvá sformovanie tyče, a po vyformovaní ju zmerajú posuvným meradlom, pričom upravia čas držania, kým nebudú rozmery v tolerancii. Je tiež dôležité sledovať formu počas tvarovania: ak zaznamenáte nezvyčajné zvuky (brúsenie, pískanie) alebo sa lišta začne nerovnomerne deformovať, okamžite zastavte. To sú znaky toho, že buď je forma zle nastavená, lišta je nesprávne zaťažená alebo je tlak príliš vysoký. Raz sa mi stalo, že jeden praktikant ignoroval zvuk brúsenia a pokračoval vo formovaní, čo viedlo k trieske vo forme, ktorá zničila 12 výrobných tyčí – tento príbeh sa drží každého, takže sa naučia brať anomálie vážne.
Po formovaní je ďalším krokom vyloženie a kontrola kvality. Väčšina tímov tu preskočí úplnú kontrolu, ale je to posledná línia obrany predtým, ako sa chybné časti presunú do ďalšej fázy. Najprv pomaly uvoľnite lis - vytiahnutím tyče sa môže ohnúť alebo poškriabať formu. Po vyložení skontrolujte lištu, či nejaví známky poškodenia: roztrhnutie izolácie, povrchové škrabance alebo nerovnomerné ohyby. Potom pomocou šablóny alebo digitálneho posuvného meradla skontrolujte kľúčové rozmery: uhly ohybu, dĺžky koncov a celkový tvar. Pre statorovú tyč sú kritickými rozmermi zvyčajne dĺžka dotyčnice (kde tyč vstupuje do statorovej štrbiny) a dĺžka prívodu (kde sa spája s inými tyčami). Školím účastníkov, aby porovnávali každú tyčinku s hlavnou vzorkou – vďaka vopred schválenej hlavnej tyčinke pre každú formu je táto kontrola rýchla a konzistentná. Ak je pruh mimo špecifikácie, analyzujeme prečo: bol čas zdržania príliš krátky? Bola forma zle zarovnaná? To vytvára spôsob myslenia na riešenie problémov, takže operátori neopravujú len aktuálnu časť, ale riešia aj hlavnú príčinu budúcich spustení.
Po zvládnutí základov sa pokročilé školenie zameria na riešenie problémov a údržbu, čo predlžuje životnosť vašej formy na tvarovanie statorových tyčí a znižuje prestoje. Bežné problémy, ako je odpruženie (keď sa tyč po tvarovaní ohne dozadu), možno vyriešiť úpravou uhla pred ohybom formy – niečo, čo sa môžu účastníci naučiť testovaním tyčí na odpad. Ďalším častým problémom je opotrebovanie plesní, ku ktorému dochádza pri opakovanom používaní. Učím operátorov okamžite hlásiť opotrebenie namiesto toho, aby sa ho snažili kompenzovať úpravou tlaku, čo vedie len k väčšiemu počtu defektov. Bežná údržba, ako je čistenie formy neabrazívnou handričkou po každom použití a nanášanie tenkej vrstvy potravinárskeho lubrikantu každých 50 cyklov, udržuje formu ako novú. Odporúčam tiež, aby tímy sledovali používanie formy a opotrebovanie v protokole – pomôže vám to naplánovať údržbu pred zlyhaním formy počas výroby. Mnohí prevádzkovatelia si neuvedomujú, že dobre udržiavaná forma môže vydržať 5 až 10 rokov, zatiaľ čo tá, s ktorou sa zle zaobchádza, môže potrebovať výmenu za 1 až 2 roky, takže údržba je krokom šetriacim náklady, nie úlohou navyše.
Je tiež dôležité prispôsobiť tréning úrovni skúseností vášho tímu. Noví operátori potrebujú viac praktických skúseností so šrotovňami, zatiaľ čo skúsení operátori môžu potrebovať školenie o nových modeloch foriem alebo aktualizovaných nastaveniach. Vždy začínam 1-hodinovou teóriou, 2 hodinami riadenej praxe so šrotom a potom 1 hodinou kontrolovanej výroby s trénerom na zodpovedanie otázok. Pre tímy s vysokou fluktuáciou ponúkame digitálny školiaci modul, ktorý môžu operátori absolvovať vo svojom vlastnom čase pred praktickým školením – to skracuje čas potrebný na nastupovanie o 30 %. Kľúčové je aj krížové školenie: školenie viacerých operátorov na každej forme znamená žiadne prestoje, ak je jedna osoba chorá.
Na konci dňa nie je cieľom školenia len naučiť, ako používať formu na tvarovanie statorových tyčí, ale vybudovať tím, ktorý prevezme zodpovednosť za kvalitu. Keď operátori pochopia, ako ich práca ovplyvňuje konečný produkt, je pravdepodobnejšie, že budú postupovať podľa postupov, včas nahlásiť problémy a navrhnúť zlepšenia. Ak chcete upgradovať svoje cievkové náradie alebo potrebujete viac zdrojov na súvisiace produkty, preskúmajte náš sortiment presných riešení vrátane formy na lisovanie cievok, formy na drážkovanie statora a formy na tvarovanie cievok, ktoré sú všetky navrhnuté tak, aby bezproblémovo spolupracovali s vašimi procesmi tvarovania. Ak ste pripravení diskutovať o potrebách školenia alebo špecifikáciách produktu, neváhajte a oslovte. Investícia do riadneho školenia a kvalitného náradia je najlepším spôsobom, ako znížiť množstvo odpadu, zvýšiť efektivitu a dodať vašim zákazníkom spoľahlivé komponenty.
Referencie:
- Príručka na výrobu elektromotorov: Dizajn a výroba komponentov statora, 2021, Priemyselná tlač.
- Sprievodca nástrojmi na presné tvarovanie pre rotačné elektrické zariadenia, 2022, Medzinárodná spoločnosť pre automatizáciu.
- Osvedčené postupy lisovania a tvarovania kovov pre elektrické komponenty, 2020, Spoločnosť výrobných inžinierov.
- Protokoly údržby pre Precision Coil Tooling, 2023, Journal of Manufacturing Processes.



